 放大
 缩小
 默认
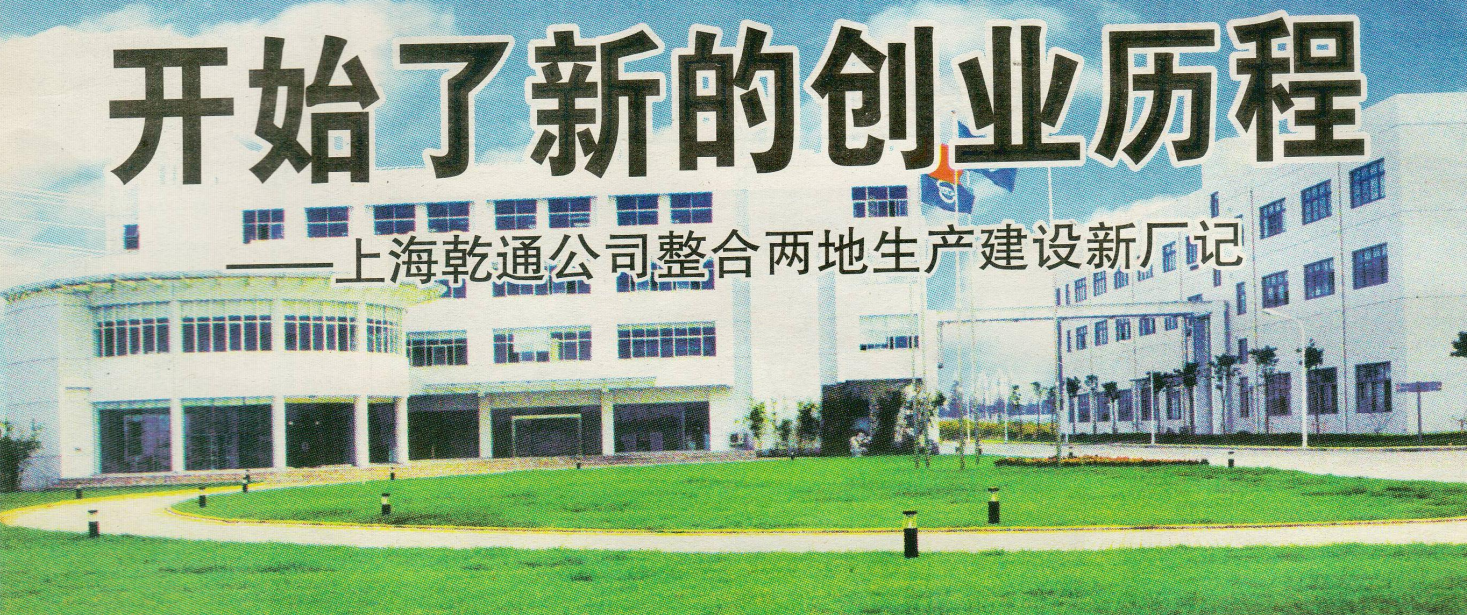
“公司在安亭百安公路168号购买了130亩土地,要建造一座现代化的新厂,市区的老厂将要搬迁啦。”三年前的2004年春节之际,这一话题被上海乾通汽车附件有限公司的员工们热议着,每一张脸上写满了惊喜和对公司发展命运的真切关注。
在安亭建设新厂的决定出台,是乾通公司发展史上一个庞大而复杂的系统大项目。这个大项目注定要与乾通发展的命运相通,也是一项惠及全体员工的民心项目。当时尽管困难重重,然而,凭藉着上汽集团及乾通公司领导的英明决策,全体员工的不懈努力,乾通公司终于如期完成了新厂的建设和搬迁,整合了两地生产,产品、人员和机制等,也做了较大的调整。2007年1月16日,上海乾通公司在安亭新厂举行开业仪式,从此乾通公司迎来新一轮的发展机遇,开始了一段新的创业历程。
一次历史性的抉择
其实,在员工们期盼之前,乾通公司领导已经从深层考虑,如何搭好乾通发展这个平台,使乾通走好可持续发展道路,使员工利益尽可能地保住和提升。然而,发展道路不是想象中那么一帆风顺的。
从乾通历史看,前身是一家具有50多年历史的老厂——上海第一汽车附件厂。追溯到20世纪50年代,又称为中国工具厂。乾通公司50年代由几十家私人资本经营,经公私合营后组建、整合发展起来。从制造简单的工具起步,逐步形成具有系列活塞销、军用操舟机、化油器、铝锌中小压铸件、泵类产品、铝镁大压铸件、压铸模研制,甚至开发过航空发动机和微型汽车发动机等多工艺、多品种、多技术、多领域、高资本、高技术、高管理含量的热工、冷加工、小整机、次总成类、综合性、中而全的重工企业,也曾经获得过行业里相对领先的殊荣。然而,随着历史上两次内迁和分厂,以及军用产品和系列化油器的调整,加上一部分产品业务的失去,特别是随着我国改革开放的不断深入和加入WTO后,世界顶尖制造业技术的进入,国内各种性质同行企业的崛起,国际化、专业化、社会化大生产发展的迅猛势头,及工业科技的突飞猛进,给乾通这样一个老企业带来极大冲击。多工艺、多品种、多技术、多领域、大空间的经营,已逐渐凸显出力不从心和客观被限制发展的现象。面对现实,如何转变观念,如何适应市场的生死挑战,如何适应社会化大生产趋势,如何在市场上找准自己的坐标,如何形成核心竞争力,都必须在“十一五”发展规划中加以考虑。在这样一个宏观和微观背景下,上汽领导、公司董事会和领导班子通过调查研究,毅然作出了在安亭汽车城建设新厂,以大型铝合金压铸件和深机加工作为主业,调整产品结构,调整人员结构,调整泵类业务、活塞销业务、小压铸业务、模具制造业务,置换老厂土地,形成核心竞争力,走可持续发展道路的经营抉择。
对此,上汽领导明确指出:乾通公司此次调整要实现三个尽快:尽快实现搬迁、尽快实现置换、尽快实现专业化。这无疑为乾通公司发展指明了方向,对乾通公司来说,既是一次难得的发展机遇,又是一次艰苦的挑战。
执着于每一个节点
不同于一般的搬迁,乾通公司建设新厂、搬迁新厂是一项庞大复杂的系统工程。它的难点在于建设不能影响搬迁时间,搬迁不能影响生产和供货,调整不能影响搬迁,大修压机不能影响搬迁。因此,只能是边建设、边调整、边生产、边大修、边搬迁。这种“五边”式的建设搬迁,是许多新建企业难以看到的,难度也是空前的。
要在“五边”中平稳实施,离不开对每个节点任务完成的执着。这么多的事项,究竟哪些先完成哪些后完成?这么大的工作量分几步来实施?节点完成决定着成效。对此,乾通公司党政提出了统筹考虑、精益投资、总体设计、分步实施、确保完成的搬迁思路。
从新厂址打下第一根桩到新厂压铸车间落成,从新厂实现电、水、气三通到3台新的1250吨、2250吨、3500吨压铸机进入新车间安装调试和试生产;从新厂食堂开灶供餐到以傅申先副总经理为领衔的联合办公人员进驻新厂,牵头协调总体建设搬迁准备工作;从压铸车间8台大压机开始大修搬迁到金工车间42台设备全体搬迁,从压保车间30台机加工设备搬迁、安装、调试到公司各职能科室搬迁,从以公司党委副书记李乐平为领衔的老厂联合办公人员启动工作到新厂举行首次升旗仪式,经营重心转移和切换,每一时间节点上,无不透露着“执着”两个字。那是一种企业自强不息精神的执着,一种对企业发展渴望的执着,一种奋发向上工作的执着,一种创建企业文化的执着。
“安全、自信、忠诚、激情、创新”,乾通公司的十字企业文化张贴在新厂房的各个角落,也深深烙在每一名员工的心里,落实在包括新厂搬迁在内的所有实际工作的点点滴滴中。
过去、现在,将来……
767万替代3000万
建设新厂和老厂搬迁,除了依靠全体员工齐心协力的执着,努力完成各个阶段、各节点任务外,资金是必不可少的关键催化剂。但乾通公司不富裕,作为一家汽车零部件企业,在销售价格年年下降的大环境下,经营利润屈指可数。为建设新厂,贷款还贷利息、两地经营负担较重。特别是8台大型压铸机的大修和搬迁,如果外包大修,报价要3000多万元,再加上金工车间42台设备、压保车间30台设备等,搬迁所需费用共计要高达4000万元左右。
巨大的资金困难摆在眼前。而该公司党政领导明确指出:必须克服困难,加强预算控制,自己大修8台大型压铸机,所有搬迁费用控制在767万元内。
8台大压机自修,不要说乾通历史上从未有过,即使国外专业厂家在这么短的时间内,完成这么大的修理工作量,也是罕见的。但是,压铸车间党政班子没被困难吓倒,他们紧紧依靠党员,依靠技术专家,依靠机修组全体员工和动力部门、金工车间、活塞销、烟台压铸分部支援过来的同事,组织了以党员为骨干的两支大修队伍,本着“能自己修的不外出修,能用国产替代的不进口,能自己安装调试的不请外人,能自己吊装搬运的不请外人搬”的“四不原则”,全力以赴地投入大修中去。
此次1350吨压铸岛机组大修过程中,遇到了几次技术难度较高的故障修理,其中出现了开合模动作不正常的故障。经查,压机开合模运动采用比例方向阀来改变液压流量,从而能在开合模过程中控制其运动速度。动作出现异常,可能是比例方向阀出现问题,经技术人员施云飞、何志文、胡岚等从机械和电器两部分检查,最后发现是此阀上的电路板烧坏所致。在没有测试仪器情况下,他们硬是一次次、反反复复地调试实际参数,修复了电路板。再出现电路板与阀芯位置信号不匹配,再调试,直至参数显示信号匹配,一下子节省了3万美金。如1500吨1#压铸机已使用10年以上,因各种原因,四根大杠螺纹全部拉断,不修复无法恢复压机性能,可重新到意大利制造厂家定做一根带螺母需24万元左右人民币。但施云飞通过严谨的计算论证,用烧结锰焊的方法,修复了四根大杠,节省了60万元。
自己大修的辛苦是不言而喻的,但大家却只是淡淡一笑,“辛苦一点没什么,节省一点也好的,积少成多嘛”。在这种强烈的责任感驱使下,乾通公司战胜了困难,实现了767万元替代3000万元的目标。
艰苦的“第二次创业”
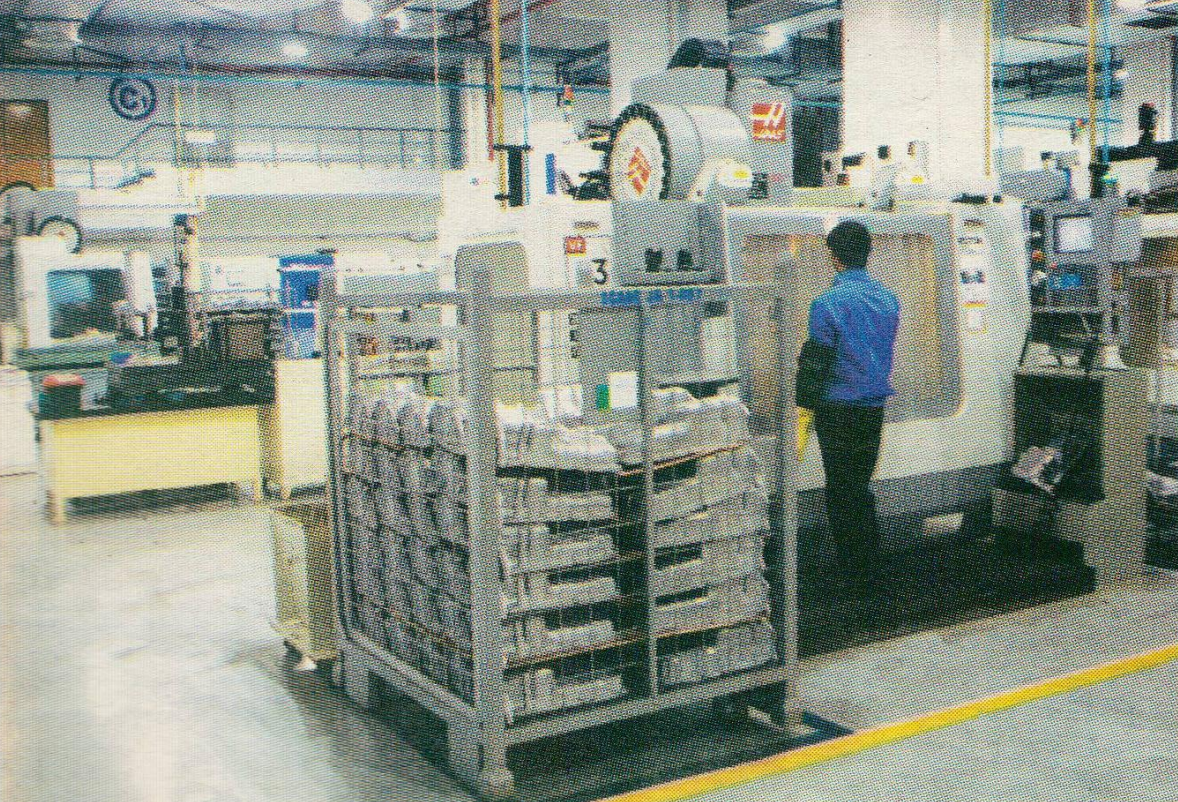
凡是搬过家的人,都知道搬迁的苦恼。何况整个公司的搬迁,既要做到“五边”,又要节省资金,谈何容易。就一台压铸机的安装量来说,有近100吨重的大小部件要吊装,50多根各种管道要连接,40多种阀要安装,50多根大小电缆线要铺设,100多只密封圈要调换,起码2吨垃圾要清理,1000多根控制线要布置,3000多根接线头要对接,工作量和难度是可想而知的。特别是在建厂初期,极其简陋的生活条件和各种不完善的配套条件,使工作难度更大。可乾通公司的员工们,依旧坚定努力无私奉献,用自己的力量为乾通公司“第二次创业”添砖加瓦。
最早进入建设工地、进入新车间安装新压机的是规划设备部门全体员工,他们是第一批起早摸黑去新厂的干将,也是吃得最多苦的勇士。在烈日炎炎的酷暑天里,一踏进车间大门,迎接他们的不是清凉茶,而是数不清嗡嗡叫的蚊子,扑面而来。于是,大伙不得不猛拍讨厌的蚊子。8台大压铸机的大修和搬迁、安装、调试、试生产、PPAP认可等的完成时间,只有15个月,其中除1200吨压机目前不生产以外,其余必须在2006年内完成。屈指算算平均每台不到一个半月的大修和安装、调试时间。在这么高的强度和难度下,压铸车间两个大修小组成员,发扬“亮剑”精神,在困难面前勇者胜,顾不得家庭和亲人,没有双休日和节假日地干,一心扑在大修上。7个月下来,许多骨干机修师傅每人平均瘦掉了10斤左右。
终于,2006年9月21日,乾通公司首次升旗仪式在安亭新厂举行,标志着公司全体搬入新厂,标志着工作重心的转移和切换,标志着此大项目的基本完成。站在国旗下,雄壮的国歌声,激情的行业歌声,响彻在湛蓝的天空里,回荡在员工的心中。“今天的新厂首次升旗仪式,是我们公司发展历史上的重要里程碑,是上级公司领导关心支持的结果,也是公司全体员工不懈努力、奋力拼搏的结果。”乾通公司总经理倪德明的话充分概括了几年来所有的艰辛和努力。
路漫漫其修远兮。尽管前面还有诸多挑战和困难,但有理由相信,依靠乾通公司广大干部和员工自强不息的努力和奋斗,通过管理创新、机制创新和技术创新,乾通新厂一定会呈现崭新的面貌,实现成为国内一流、现代化压铸工厂的目标。(黄家庆)
 放大
 缩小
 默认
